L’investimento nella linea di verniciatura verticale a polvere per barre fino a 9 metri progettata da SAT con spazzolatrice in linea, sistema di riconoscimento dei profili Visicoat e integrazione con magazzino automatico dei profili a monte e imballatrice automatica a valle, rappresenta un ulteriore passo avanti nella strategia di sviluppo di Coroxal, orientata all'automazione, all'efficienza e alla qualità, creando un sistema produttivo altamente integrato capace di rispondere alle esigenze di un mercato sempre più competitivo e dinamico.
“Affiancare la verniciatura all’ossidazione, dapprima con una linea orizzontale e oggi con questo impianto verticale all’avanguardia e ad altissima produttività è stata una scelta lungimirante, per fornire un servizio completo a quei clienti che utilizzano alluminio con entrambe le finiture e che prediligono affidarsi a un fornitore unico per tutte le tipologie di lavorazioni necessarie al loro prodotto, che si tratti di lavorazione meccanica, ossidazione o verniciatura. Le aziende oggi inseguono processi snelli, una gestione amministrativo e logistica semplificata, uniformità e costanza dei trattamenti sull’alluminio, un materiale le cui applicazioni industriali ed architettoniche richiedono colour matching perfetto, texture armoniche, effetti speciali, requisiti di resistenza e durata comparabili fra le varie superfici trattate. Potersi approvvigionare da un’unica fonte è per i nostri clienti un vantaggio competitivo estremo e una garanzia di qualità”.
Commenta cosi Guglielmo Corradi, socio di Coroxal insieme al fratello Gianluca, il più recente investimento dell’azienda bresciana in una linea di verniciatura a polvere verticale all’avanguardia, fornita da SAT di Verona.
L'esperienza maturata nel trattamento dell'alluminio ha permesso all'azienda di sviluppare competenze specifiche nei processi di protezione e valorizzazione delle superfici, integrando nel tempo diverse tecnologie produttive. Se l’ossidazione anodica è sempre stata il nucleo delle sue attività, oggi Coroxal ha scommesso sulla verniciatura, consapevole dell’importanza di fornire un servizio completo ai propri clienti, sollevandoli dalla criticità di avere molteplici interfacce nella produzione di un unico manufatto.
I principali risultati ottenuti sono l’incremento della capacità produttiva e la riduzione dei tempi di lavorazione grazie all’integrazione dell’impianto con magazzini e imballatrice automatici, una maggiore uniformità e qualità delle finiture nonché una maggiore affidabilità del processo, e non da ultimo l’ottimizzazione delle risorse energetiche.
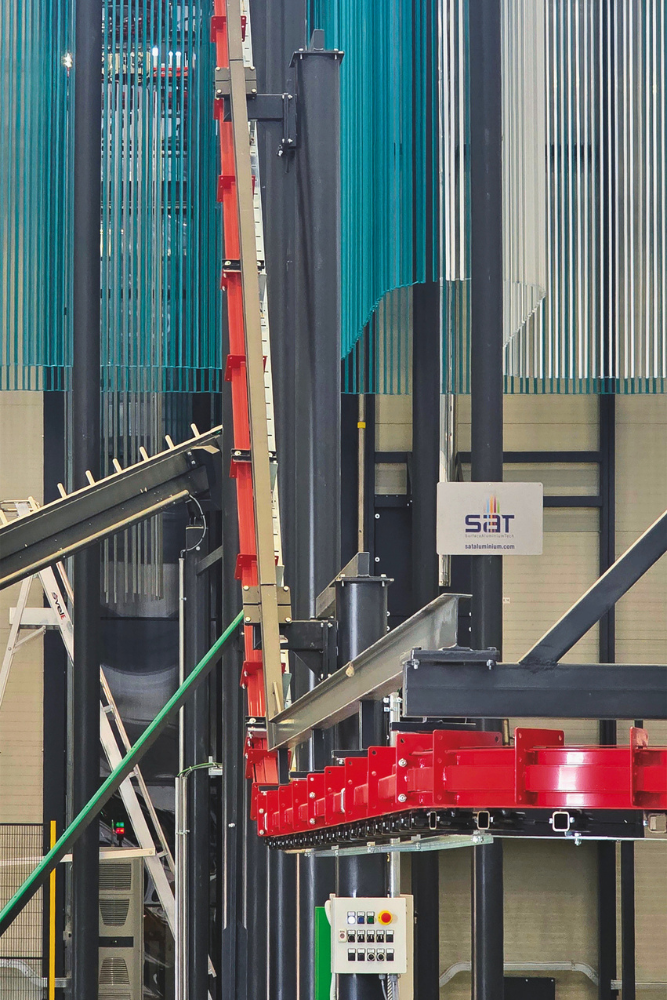 Ingresso e uscita di barre grezze e verniciate dalla linea di verniciatura.
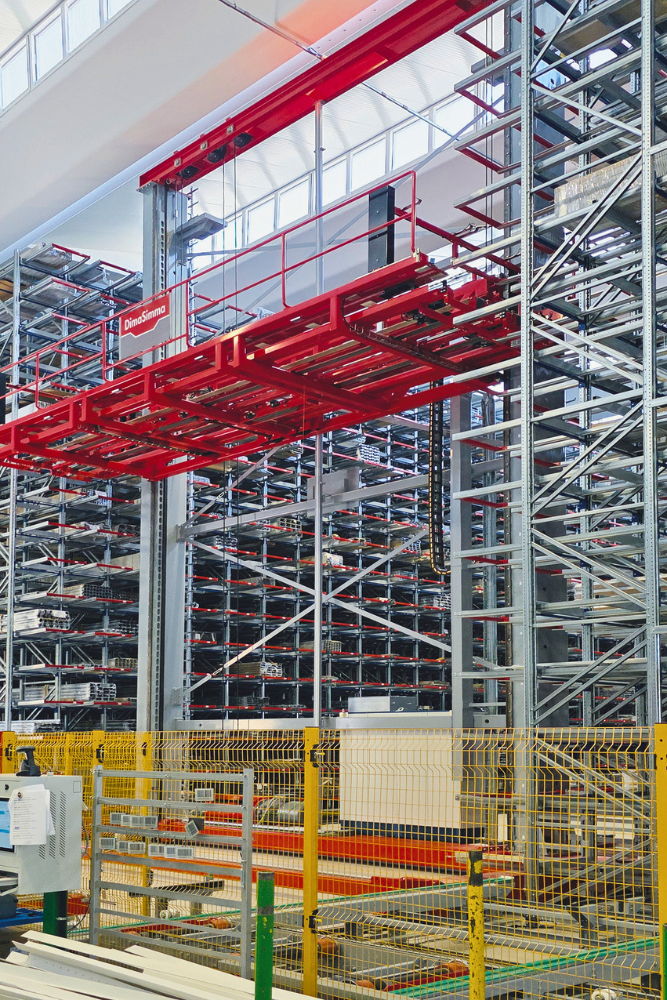 Il magazzino automatico per profili da 2.500 posti, in linea con l'impianto di verniciatura garantisce un flusso produttivo continuo, ordinato ed efficiente.
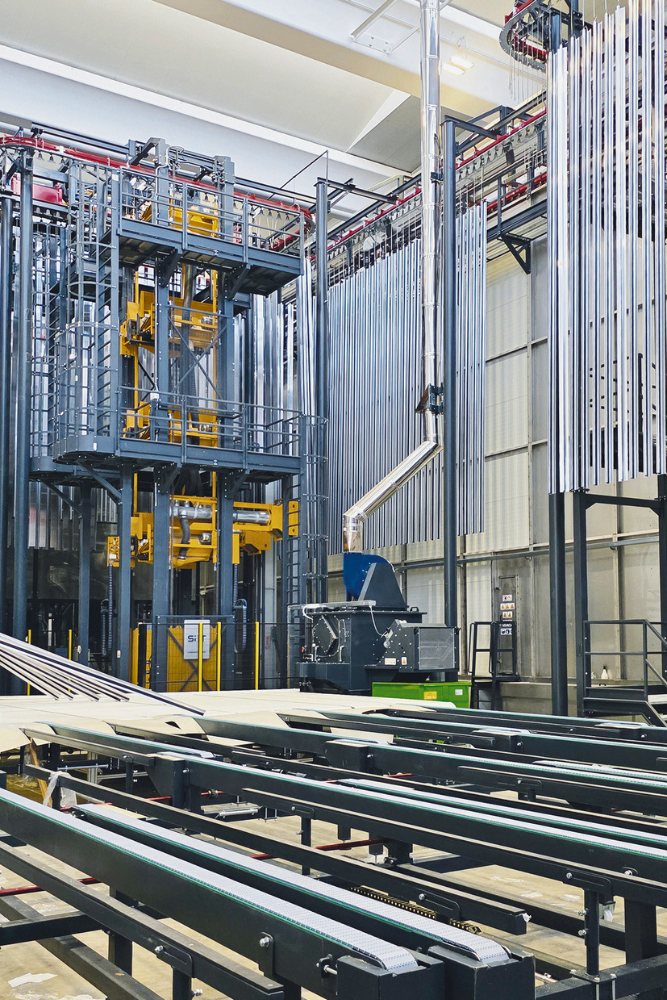 La spazzolatrice in linea può essere attivata sia automaticamente dal sistema Visicoat, se la lavorazione è già prevista dalla ricetta di trattamento, oppure manualmente dall’operatore in caso di rilevamento di difettologie in fase di carico.
Storia ed evoluzione dell'azienda, mercati di riferimento
La storia di Coroxal S.r.l. ha inizio nel 1961 a Ospitaletto (Brescia), quando il compianto Cav. Guglielmo Corradi, insieme alla moglie Maria Gogna, fonda l'azienda con l'obiettivo di offrire servizi altamente specializzati nel trattamento dell'alluminio e delle sue leghe, con una particolare competenza nel processo di ossidazione anodica.
Fin dalle origini, Coroxal si distingue per la qualità delle lavorazioni, la cura del dettaglio e la capacità di sviluppare soluzioni tecniche in grado di soddisfare le esigenze di un mercato industriale in continua evoluzione. L'esperienza maturata nel settore dei trattamenti superficiali dell'alluminio permette all'azienda di costruire nel tempo una solida reputazione basata su affidabilità, competenza tecnica e attenzione alle necessità del cliente.
Nel 2000 entra a far parte della società il nipote del fondatore, Guglielmo Corradi, che con grande entusiasmo e spirito imprenditoriale imprime un nuovo impulso allo sviluppo aziendale. Il suo ingresso segna una fase di crescita caratterizzata da importanti investimenti nell'innovazione tecnologica, nell'ammodernamento degli impianti e nel miglioramento continuo dei processi produttivi, con una particolare attenzione alla qualità e all'efficienza.
Nel 2008, Coroxal compie un ulteriore passo avanti con il completo rinnovamento dell'impianto di ossidazione dello stabilimento di Ospitaletto. L'intervento prevede l'introduzione di tecnologie all'avanguardia e l'installazione di 27 nuove vasche in acciaio disposte in linea, permettendo di incrementare la capacità produttiva, migliorare il controllo del processo e garantire standard qualitativi sempre più elevati.
Nel 2016 entra in azienda il secondo nipote del fondatore, Gianluca Corradi, contribuendo a un'ulteriore evoluzione della struttura aziendale. Con il suo ingresso viene avviata un'officina meccanica interna, con l'obiettivo di ampliare il servizio offerto ai clienti e fornire un prodotto finito completo, integrando le lavorazioni meccaniche con i trattamenti superficiali. Questa scelta strategica permette a Coroxal di seguire internamente una parte sempre più ampia del ciclo produttivo, garantendo maggiore controllo sulla qualità, la riduzione dei tempi di gestione e un servizio più completo e competitivo.
Nel 2020 Coroxal inaugura il nuovo sito produttivo di Rovato, un investimento importante finalizzato ad aumentare la capacità produttiva e sostenere la crescita aziendale. Qui viene installato un nuovo impianto di ossidazione con vasche fino a otto metri (a differenza di quelle dell’impianto di Ospitaletto che arrivavano fino a sette), profondità raddoppiata, carriponte automatici, gestione dell'impianto da remoto da parte dell'operatore in sala di controllo. Contestualmente, l’azienda investe anche in una linea di verniciatura orizzontale per poter fornire un servizio completo al cliente. Nel 2021 il nuovo stabilimento entra a pieno regime con una produzione organizzata su tre turni di lavoro, consentendo maggiore flessibilità produttiva e una migliore risposta alle esigenze del mercato. Nel 2022 l'azienda conferma il proprio impegno verso l'innovazione sostenibile e orientata alla riduzione dei consumi energetici e all'utilizzo di fonti rinnovabili attraverso l'installazione di un impianto fotovoltaico della potenza complessiva di 2 MW.
Nel 2026, Coroxal raggiunge un nuovo importante traguardo nel proprio percorso di crescita con l'avvio del nuovo impianto di verniciatura verticale progettato e costruito da SAT, un investimento strategico finalizzato ancora una volta ad aumentare la capacità produttiva e a introdurre tecnologie avanzate nel processo di finitura superficiale.
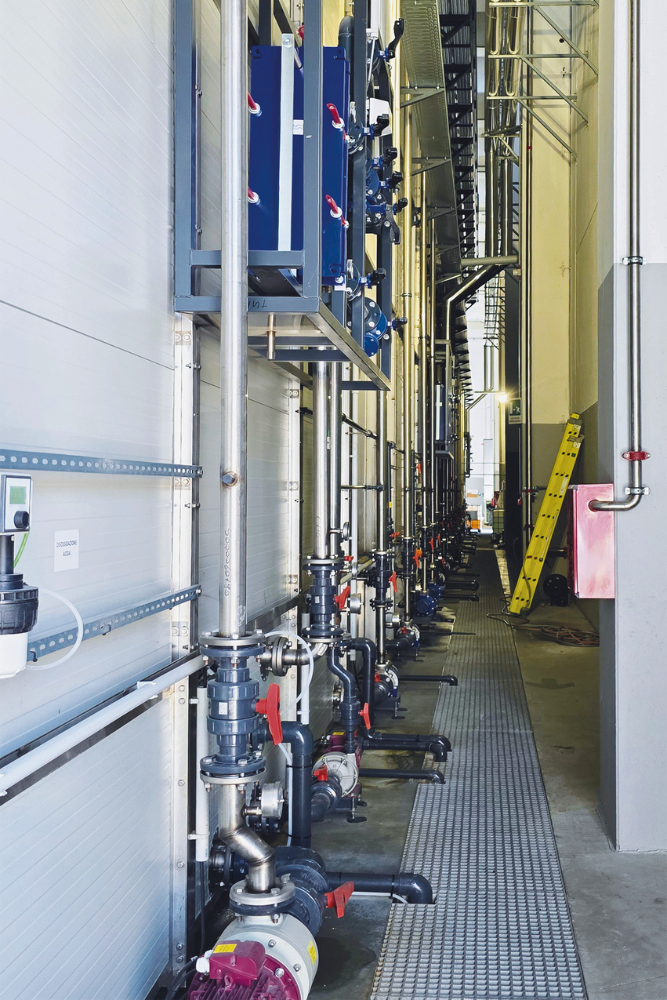 Il tunnel di pretrattamento a cascata con sette stadi e conversione nanotecnologica no-rinse nebulizzata
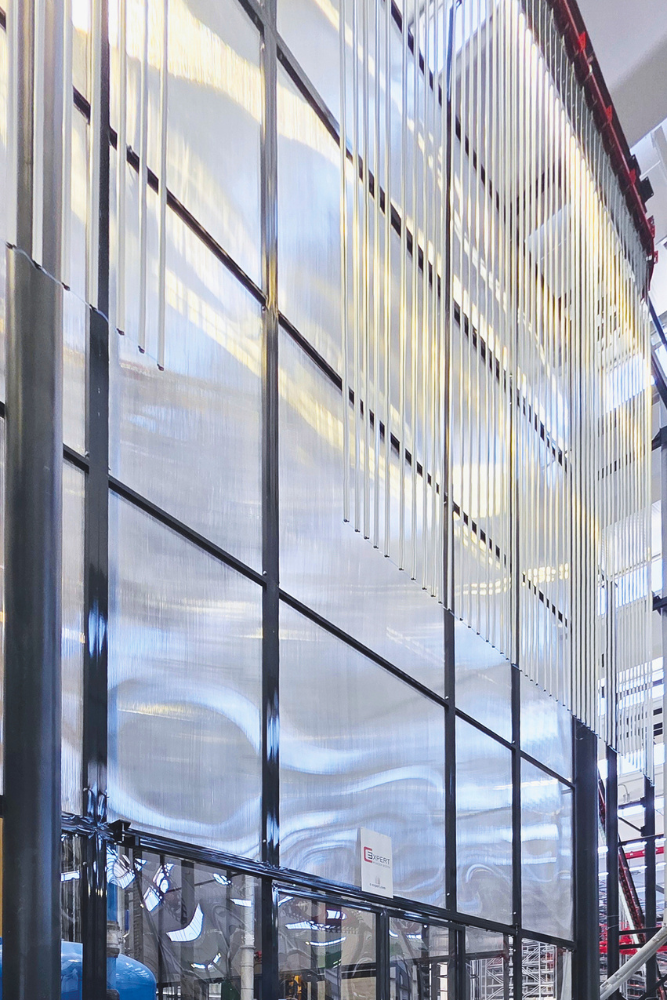 Le due cabine di verniciatura C-Expert di SAT sono racchiuse in una camera bianca
A completamento del nuovo reparto di verniciatura verticale è stato installato un magazzino automatico per profili in alluminio da 2.500 posti, progettato e realizzato in linea con l'impianto SAT.
La soluzione integrata consente una gestione automatizzata dei profili, dalla fase di stoccaggio fino all'alimentazione della linea di verniciatura, garantendo un flusso produttivo continuo, ordinato ed efficiente; permette di ottimizzare la movimentazione interna, ridurre le operazioni manuali, migliorare la tracciabilità dei materiali e assicura una maggiore continuità del processo produttivo.
“Il mercato di Coroxal è molto ampio, non è limitato al settore dell’involucro architettonico: copriamo il 99% di ciò che viene realizzato con alluminio ossidato o verniciato. Offrire sia ossidazione anodica sia verniciatura significa soddisfare in tempi brevi e con una logistica snella sia chi ha la necessità di profili ossidati o verniciati e poi lavorati o viceversa, sia di quelle aziende – soprattutto nei settori navale e architettonico – che richiedono il pretrattamento con flash anodico e la verniciatura a polvere. Se nel 2020 la verniciatura fu inserita come lavorazione complementare a quello che era il processo principale di ossidazione anodica, con l’impianto installato nel 2026 abbiamo adottato un approccio diverso, ampliando la capacità di verniciatura in sé, per verticalizzare la produzione, acquisire nuovi clienti e potenziare i servizi offerti a chi già cliente lo era. Oggi, i volumi produttivi sono ancora maggiori nell’ossidazione anodica ma avere installato una linea di verniciatura verticale così performante come quella fornitaci da SAT, che è già operativa su tre turni per 5 giorni la settima, ci fa prevedere che presto raggiungeremo gli stessi volumi anche di materiale verniciato," spiega Claudio Pozzi, del reparto tecnico dello stabilimento di Rovato di Coroxal.
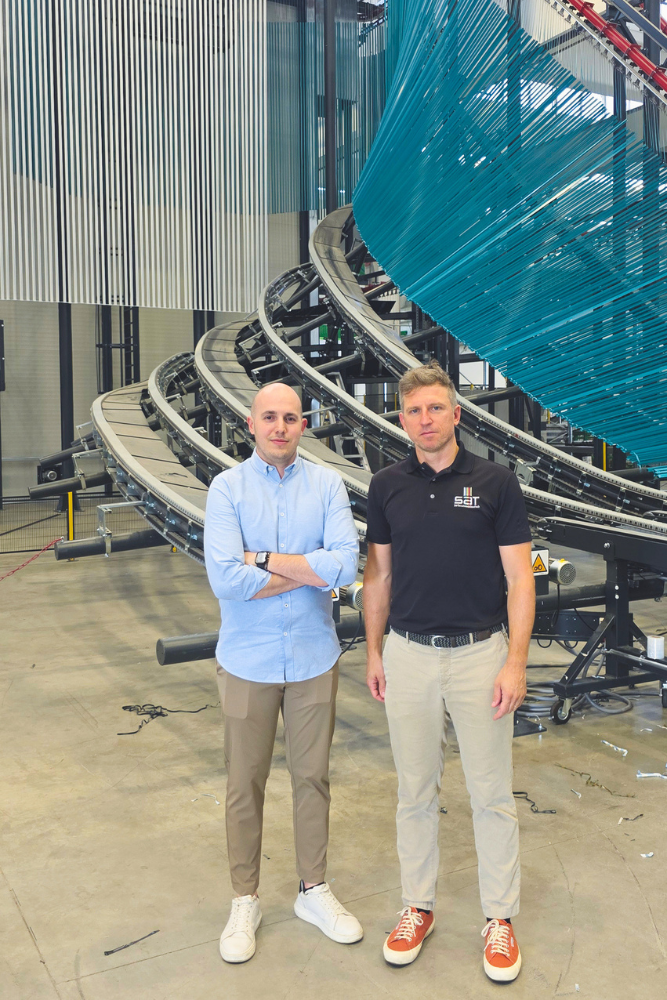 Claudio Pozzi, a sinistra, con Andrea Trevisan
Un impianto verticale progettato per flessibilità e automazione
L'avvio del nuovo impianto verticale di verniciatura SAT nel 2026 rappresenta un investimento tecnologico di grande rilevanza per Coroxal.
L'impianto è stato progettato per rispondere alle esigenze di una produzione moderna, caratterizzata da elevati volumi, flessibilità produttiva e necessità di mantenere costanti gli standard qualitativi, in particolare costanza e uniformità del rivestimento. Questa tecnologia permette a Coroxal di rafforzare ulteriormente la propria offerta, integrando esperienza storica e innovazione industriale.
“La scelta di SAT come partner tecnologico nasce dalla volontà di Coroxal di affidarsi a un'azienda con una consolidata esperienza nella progettazione e realizzazione di impianti di verniciatura industriale avanzati” commenta Guglielmo Corradi. “Grazie alle grandi competenze tecniche e alla profonda conoscenza di SAT del settore, questa collaborazione ha messo in campo una progettazione personalizzata dell'impianto, affidabilità tecnologica, supporto nelle fasi di installazione e avviamento, ottimizzazione delle prestazioni produttive e una non scontata possibilità di evoluzione e aggiornamento futuro”.
“Tutta la parte di implementazione tecnologica e di versatilità dell'impianto è stata sviluppata da SAT per permetterci di gestire anche quei materiali che altri concorrenti non possono trattare. Un primo elemento distintivo è infatti la possibilità di verniciare profili fino a 9 metri di altezza”, spiega Claudio Pozzi.
La linea è stata equipaggiata con una serie di dispositivi destinati a migliorare sia le prestazioni produttive sia la costanza qualitativa. Tra questi riveste un ruolo centrale il sistema di visione Visicoat, che rileva automaticamente la sagoma del profilo e la associa alla relativa ricetta di verniciatura generata dall'ufficio tecnico. Il sistema regola quindi automaticamente i parametri di applicazione in cabina in funzione della geometria del profilo, garantendo la ripetibilità del trattamento e riducendo il margine di errore dell'operatore.
A questa tecnologia si aggiunge una spazzolatrice installata direttamente in linea. “Possiamo spazzolare i profili senza doverli trattare preventivamente e senza fermare la catena”, continua Pozzi. “Nella zona dedicata alla spazzolatura, un sistema “a elastico” montato sul convogliatore monorotaia mantiene fermi i cinque ganci interessati dall'operazione, mentre il resto dell'impianto continua a funzionare. In questo modo il trattamento superficiale può essere eseguito senza introdurre un'interruzione nel flusso produttivo”.
“Si tratta della prima spazzolatrice che abbiamo realizzato per profili da nove metri, anche se ne abbiamo ormai installate una cinquantina in tutto il mondo” aggiunge Andrea Trevisan, CEO di SAT. “Questa particolarità ci ha obbligato a introdurre delle modifiche impiantistiche nella zona di carico della linea: poiché Coroxal può lavorare profili di lunghezza compresa fra 3 e 9 metri, nella fase di salita abbiamo previsto un sistema a tapparelle che accompagna il profilo e ne impedisce l'incastro. Una volta raggiunta la posizione verticale, il profilo passa sotto il sistema di telecamere Visicoat che ne rileva la sagoma; la spazzolatrice può quindi essere attivata in funzione delle caratteristiche del profilo e delle necessità di lavorazione”.
“Il sistema Visicoat è integrato con il nostro MES e le attivazioni della spazzolatrice possono essere gestite tramite gli ordini di produzione oppure manualmente, direttamente al carico”, prosegue Pozzi. “Questa possibilità è particolarmente utile in un contesto di verniciatura conto terzi, dove i profili arrivano già estrusi e possono presentare criticità individuabili solo al momento dell'aggancio”.
Il pretrattamento chimico successivo alla spazzolatura meccanica è stato progettato per ottenere la certificazione Qualicoat Seaside. Il ciclo, eseguito a cascata ad eccezione della fase finale di conversione, comprende sette stadi e si distingue per la presenza di due fasi di sgrassaggio acido (disossidazione), rispetto a configurazioni più tradizionali caratterizzate da un solo sgrassaggio acido, seguite da i relativi risciacqui con acqua di rete, da uno sgrassaggio alcalino, da un risciacquo finale con acqua demineralizzata con una conducibilità inferiore a 30 µS, e dalla conversione nanotecnologica no-rinse di Henkel, miscelata e nebulizzata con sistema PNR. L'impianto è comunque predisposto per applicare anche una conversione tradizionale a cascata, completa del relativo risciacquo.
Il sistema dispone di dosaggio automatico dei prodotti chimici e di rilevazione dei parametri di processo, che vengono monitorati quotidianamente. Gli operatori possono accedere direttamente alla rete di trattamento per visualizzare in tempo reale i valori rilevati. Il dosaggio viene regolato in funzione dei parametri impostati, mentre lo sgrassaggio alcalino è controllato attraverso il pH. Le sonde sono sottoposte a controllo e manutenzione e il reintegro automatico delle vasche consente di mantenere costanti le concentrazioni.
A valle del pretrattamento è installato un forno di asciugatura indipendente, dotato di proprio bruciatore, seguito da due cabine di verniciatura C-Expert di SAT, una dedicata ai colori chiari e l’altra ai colori scuri, equipaggiate con sistema Gema CM40 e alimentazione della polvere in fase densa con tecnologia Smart-In-Line. Le cabine sono dotate di sistemi ciclone-filtro ad alta efficienza per un cambio colore molto rapido e con una configurazione che facilita l'apertura, l'ispezione e la pulizia in occasione dei cambi colore più critici.
Anche nella fase di applicazione l’elemento più significativo della linea è ancora una volta il sistema di visione Visicoat. “In condizioni normali l'operatore deve semplicemente alimentare il sistema con la polvere”, osserva Andrea Trevisan. “Al contrario, l’automazione SAT consente di definire con maggiore precisione la quantità di polvere da depositare, evitando sovradosaggi, rendendo più controllabili i consumi, mentre a livello qualitativo permette di ottenere un risultato costante. La regolazione automatica riduce infatti le differenze che possono emergere quando operatori diversi impostano manualmente parametri differenti, contribuendo a mantenere allineata la qualità del prodotto all'interno della produzione”.
Completa la linea il forno di polimerizzazione nella configurazione standard di SAT che prevede il posizionamento dei ventilatori nella parte bassa e ingresso e uscita separati.
“Il design del forno mantiene la camera di polimerizzazione estremamente sigillata rispetto all'ambiente esterno, favorendo una curva di temperatura piatta anche alle elevate velocità di lavoro dell'impianto” spiega Andrea Trevisan. “La velocità standard di produzione è di circa 2 m/min. In presenza di profili con criticità note di copertura o richieste specifiche del cliente, la velocità può essere modulata in funzione delle caratteristiche della sagoma e delle esigenze di finitura, riducendosi a 1,8 o 1,6 m/min e, più raramente, a 1,4 m/min. Anche in questo caso, è strategico l’utilizzo del sistema di visione Visicoat”.
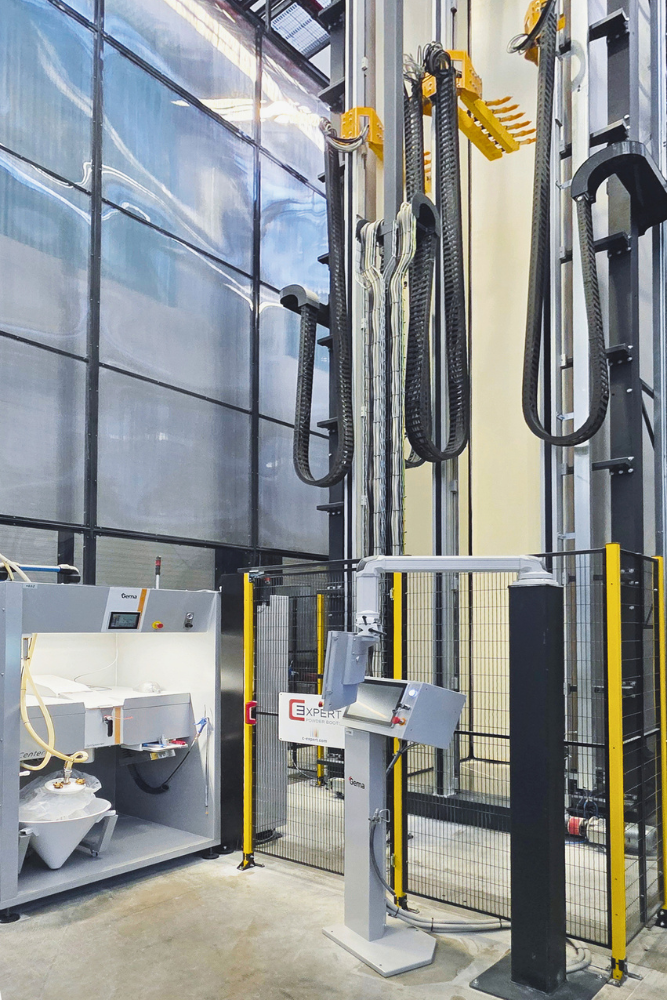 Le cabine di verniciatura sono equipaggiate con sistema Gema CM40 e alimentazione della polvere in fase densa con tecnologia Smart-In-Line.
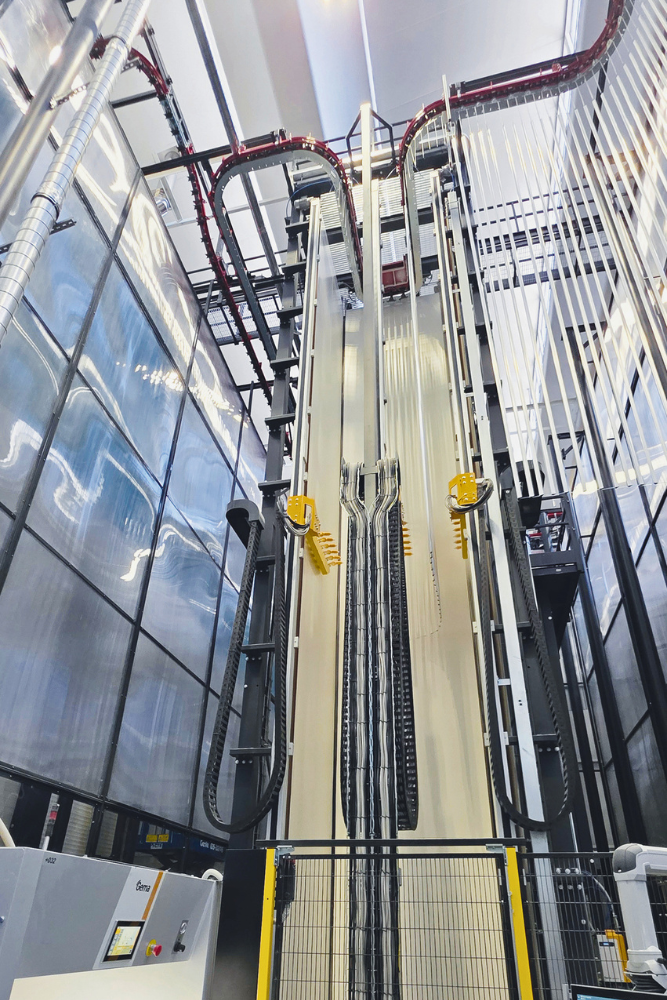 Le cabine di verniciatura sono equipaggiate con sistema Gema CM40 e alimentazione della polvere in fase densa con tecnologia Smart-In-Line.
Visicoat per la modulazione delle velocità di lavoro
“Il sistema Visicoat è una grande parte della performance di questo impianto” dichiara Claudio Pozzi. “Uno degli aspetti più interessanti dell'impianto riguarda proprio il rapporto fra velocità della linea e ricetta di verniciatura”.
“Se, per esempio, il carico dei profili è rallentato a causa dell’arrivo di profili molto pesanti o complessi da appendere, senza che l’operatore in cabina se ne renda conto, il sistema Visicoat adatta in automatico la ricetta di verniciatura, ricalibrando i parametri sulla nuova condizione e riducendo il rischio di errori in fase di applicazione della vernice” spiega Andrea Trevisan. “Una barriera di fotocellule rileva la lunghezza del profilo e consente al sistema di modificare i parametri della ricetta in funzione della dimensione effettiva del pezzo. Tali parametri vengono riproporzionati automaticamente per avere lo stesso risultato, però sulla barra più lunga o sulla barra più corta”.
Questa logica è particolarmente significativa per la verniciatura conto terzi. Profili con esigenze differenti possono infatti essere gestiti contemporaneamente all'interno della stessa cabina: se alcuni richiedono una velocità più bassa e altri una maggiore, il sistema modifica automaticamente la relativa ricetta. Le pistole sono controllate individualmente e la ricetta segue quindi il singolo profilo anche quando sagome differenti vengono caricate una vicina all'altra.
“In SAT lo descriviamo come un sistema dinamico”, sintetizza Andrea Trevisan. “In ogni momento vengono rilevate le necessità di verniciatura in funzione dei profili presenti in cabina e le ricette vengono adattate automaticamente. Questo consente di assorbire anche variazioni generate dal carico o dallo scarico senza richiedere interventi manuali sul processo”.
Scarico sdoppiato e continuità del flusso
La flessibilità dell'impianto riguarda anche la fase finale del processo. Il sistema di scarico è stato realizzato con una doppia configurazione: da un lato uno scarico automatico costituito da una serie di catene, in grado di gestire in sicurezza profili di lunghezze diverse e di peso elevato, trasferendoli direttamente alla macchina di imballaggio; dall'altro uno scarico tradizionale con braccio inclinato.
Questa configurazione crea un piccolo polmone a valle della linea e consente di non interrompere il processo quando il materiale non è destinato direttamente all'imballatrice. È il caso dei profili che richiedono l'applicazione della pellicola protettiva, della sublimazione o di un tipo di imballaggio differente.
“L'imballatrice è fondamentalmente il collo di bottiglia della linea produttiva”, spiega Pozzi. “La possibilità di deviare temporaneamente il materiale verso i carrelli attraverso lo scarico tradizionale permette quindi di mantenere la produzione a 2 m/min, recuperando successivamente il tempo necessario per l'imballaggio senza incidere sul ciclo di verniciatura.
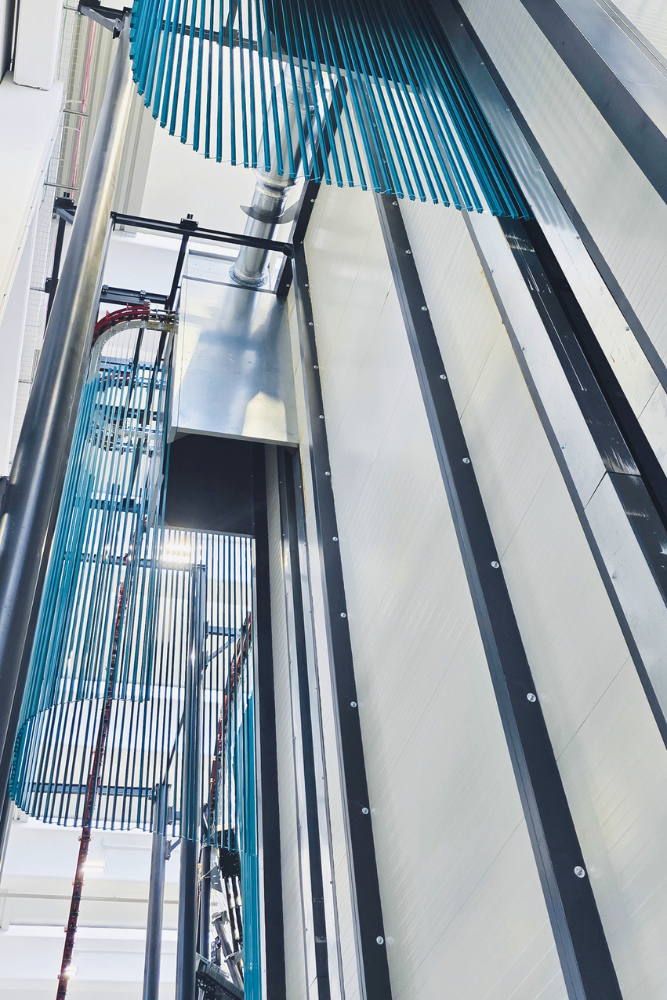 Profili verniciati in ingresso e in uscita dal forno di polimerizzazione.
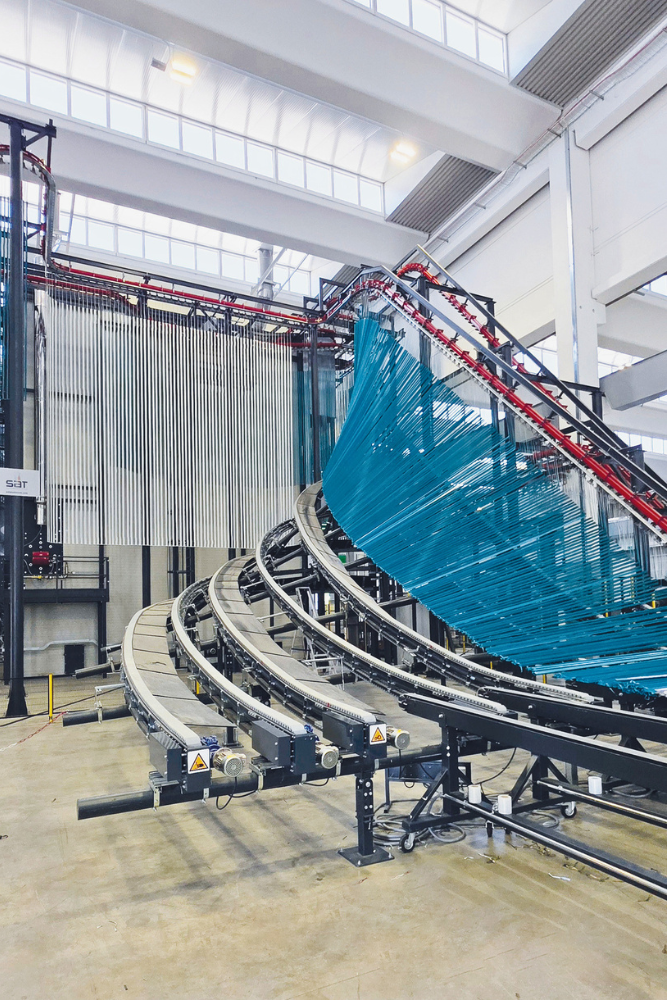 Profili verniciati in ingresso e in uscita dal forno di polimerizzazione.
Il magazzino automatico come parte integrante della linea
L'investimento nell'impianto di verniciatura è stato accompagnato da un sistema di stoccaggio automatico per profili in alluminio e per le polveri. Il magazzino delle polveri utilizza il tradizionale sistema a cassetti, mentre quello destinato ai profili è stato progettato per sfruttare meglio gli spazi, ridurre le movimentazioni e limitare il rischio di danneggiamento del materiale.
L'alimentazione della linea è oggi suddivisa indicativamente al 50% tra materiale movimentato dal magazzino fisico, con carico effettuato dall'operatore tramite carroponte, e materiale proveniente dal magazzino automatico. Quest'ultimo contiene profili appartenenti ai clienti e, al ricevimento dell'ordine, interroga automaticamente le giacenze attraverso i propri algoritmi, preleva i pacchi necessari e li porta in una zona esterna allo stoccaggio. Luci e monitor guidano quindi gli operatori nella preparazione delle commesse.
Il sistema consente di preparare in anticipo le ceste per le diverse commesse e di renderle disponibili direttamente nell'area di aggancio. L'operatore richiama il materiale necessario dalla propria postazione e il magazzino lo approvvigiona direttamente davanti ai banchi di aggancio, già pronto per essere caricato sulla linea.
“Tutta la parte di prelievo viene gestita in maniera più snella”, conclude Pozzi. “Il materiale arriva in verniciatura già predisposto, evitando le movimentazioni manuali legate all'apertura dei pacchi, all'estrazione delle barre e alla ricomposizione delle diverse commesse. Il risultato è una gestione più fluida dell'alimentazione dell'impianto e una maggiore efficienza complessiva della produzione.
Prestazioni e potenzialità superiori alla media
L'evoluzione di Coroxal, dalla fondazione nel 1961 fino agli investimenti più recenti, racconta il percorso di un'azienda capace di unire tradizione industriale, competenza tecnica e continua ricerca dell'innovazione.
L'impianto installato è stato concepito non come semplice soluzione di servizio, ma per sostenere volumi di produzione importanti mantenendo un'elevata flessibilità. Nel conto terzi, infatti, la linea deve gestire contemporaneamente colori, lotti e profili differenti.
La capacità produttiva può arrivare, in condizioni particolari, fino a 2,5 m/min, lavorando correttamente con profili relativamente corti ma caratterizzati da un'elevata superficie. “Questo dato non rappresenta sicuramente la normalità operativa, ma sappiamo di poter raggiungere quella prestazione, e ciò ci rende estremamente orgogliosi di questo investimento” conclude Guglielmo Corradi.